Vulcanización del caucho: proceso y beneficios
La vulcanización del caucho es el proceso químico que transforma un compuesto moldeable en una red elástica y estable mediante la formación de enlaces entre sus cadenas poliméricas. El resultado es un caucho vulcanizado capaz de conservar su forma, recuperar mejor después de una deformación y alcanzar las prestaciones mecánicas, térmicas y de durabilidad previstas en su formulación.
No existe un único ciclo válido para todos los cauchos. El sistema de curado, la temperatura, el tiempo, la presión, la geometría y el espesor de la pieza deben definirse de forma conjunta. En este artículo explicamos cómo es el proceso de vulcanización del caucho, qué sistemas se utilizan y por qué su control es decisivo en la fabricación de componentes técnicos.
¿Qué es la vulcanización del caucho?
La vulcanización es una reacción de reticulación. Determinados puntos de las cadenas del elastómero quedan unidos mediante enlaces químicos y forman una red tridimensional. Esta estructura impide que las cadenas se deslicen libremente unas sobre otras cuando la pieza recibe una carga.
Antes del curado, el compuesto debe conservar suficiente plasticidad y fluidez para mezclarse, preformarse y llenar el molde. Después del curado, deja de comportarse como una masa moldeable y pasa a ser un material elastomérico estable. En la industria del caucho, los términos curado y vulcanización se utilizan con frecuencia como equivalentes.
Qué cambia en la estructura del material
La cantidad y el tipo de enlaces formados determinan la densidad de reticulación. Una red demasiado poco desarrollada puede dejar el material blando, pegajoso o con propiedades insuficientes. Una red excesiva puede reducir el alargamiento y hacer que la respuesta sea demasiado rígida o frágil para la aplicación. El objetivo no es «vulcanizar cuanto más, mejor», sino alcanzar el estado de curado definido para el compuesto y la pieza.
¿Cómo es el proceso de vulcanización del caucho por moldeo?
El proceso comienza mucho antes de cerrar el molde. La formulación y el historial térmico del compuesto condicionan la seguridad de procesado, la velocidad de reacción y las propiedades finales.
Del compuesto al producto acabado
Antes de obtener una pieza vulcanizada, el compuesto debe pasar por una serie de etapas que condicionan sus propiedades y su comportamiento en servicio.
- Formulación y mezclado. Se seleccionan el elastómero base, las cargas, plastificantes, agentes de protección y el sistema de vulcanización en función de las prestaciones requeridas.
- Preparación del compuesto. El material se acondiciona y se prepara en la cantidad y forma adecuadas para el sistema de moldeo, evitando un calentamiento prematuro que pueda iniciar el curado antes de tiempo.
- Llenado y conformado. Por compresión, transferencia o inyección, el compuesto entra en el utillaje y ocupa la cavidad mientras se aplica la presión necesaria.
- Aplicación del ciclo térmico. El calor activa el sistema de curado y la reacción progresa durante un tiempo definido. La sección más desfavorable de la pieza debe alcanzar un grado de vulcanización suficiente.
- Desmoldeo y operaciones posteriores. La pieza se extrae cuando dispone de estabilidad para ello. Según el elastómero y la especificación, pueden ser necesarios desbarbado, lavado, estabilización o postcurado.
- Control del producto. Se verifican las características acordadas, como dimensiones, dureza, aspecto y, cuando procede, propiedades mecánicas o comportamiento funcional.
¿A qué temperatura se vulcaniza el caucho?
No hay una temperatura de vulcanización del caucho válida para todos los materiales. En muchos procesos de moldeo en caliente se trabaja, de forma orientativa, en un intervalo aproximado de 140 a 200 °C, y son frecuentes los ciclos situados alrededor de 150 a 185 °C. Sin embargo, estos valores no deben utilizarse como una receta: el rango real depende del elastómero, la formulación, el sistema de curado, el método de moldeo, el tamaño de la pieza y las prestaciones que se deban alcanzar.
La temperatura del molde tampoco equivale necesariamente a la temperatura alcanzada de inmediato en el interior del componente. Las piezas gruesas, las geometrías con cambios de sección y los insertos pueden generar diferencias en el calentamiento. Por esta razón, tiempo y temperatura deben analizarse juntos.
Tiempo de vulcanización, espesor y transferencia de calor
Aumentar la temperatura suele acelerar la reacción, pero también reduce el margen antes del inicio del curado y puede favorecer degradación, reversiones o defectos si el sistema no lo admite. En sentido contrario, un ciclo demasiado corto puede dejar zonas internas infravulcanizadas. El tiempo de inyección y de curado deben contemplar la cinética del compuesto y el tiempo necesario para que el calor llegue a la sección crítica de la pieza.
Cómo se determina y controla el grado de curado
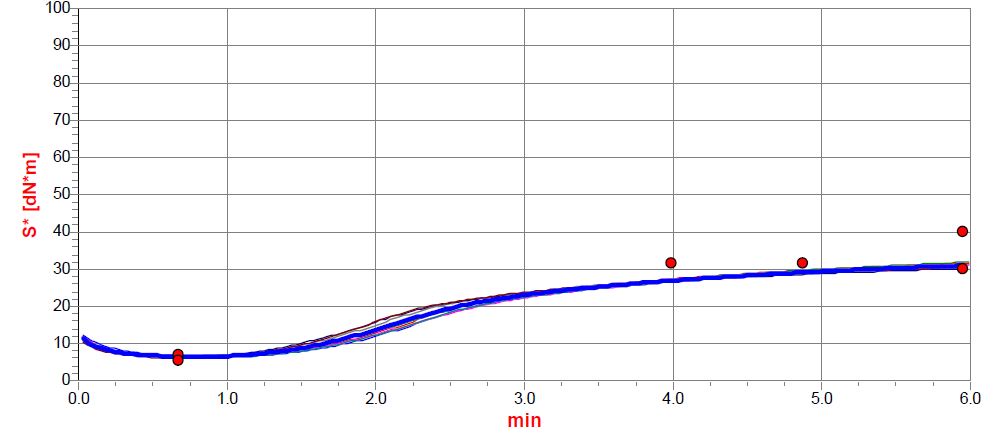
La reometría de curado permite estudiar cómo evoluciona el compuesto a una temperatura determinada. La curva obtenida aporta información sobre el margen de seguridad frente a una vulcanización prematura, la velocidad de reacción, el tiempo necesario para alcanzar un grado de curado definido y la evolución del par, relacionada con el desarrollo de la red elastomérica. Estos datos ayudan a establecer una ventana inicial de proceso, pero no sustituyen la validación en la pieza real. El comportamiento térmico del molde, la masa de material, la geometría, los insertos y la forma de llenado pueden hacer necesario ajustar el ciclo industrial.
Propiedades del caucho vulcanizado
Cuando la formulación y el proceso son adecuados, el caucho vulcanizado desarrolla una combinación de propiedades que el compuesto sin curar no puede ofrecer. El resultado exacto depende del polímero, las cargas, los aditivos, el sistema de curado y la densidad de reticulación.
Cómo influye la vulcanización en las propiedades del material
No todas las aplicaciones requieren el mismo equilibrio entre elasticidad, dureza, estabilidad dimensional o resistencia mecánica. Estas son algunas de las propiedades que pueden verse afectadas por el proceso de vulcanización.
- Recuperación elástica. La red limita la deformación permanente y favorece que la pieza recupere su geometría después de retirar la carga.
- Resistencia mecánica. Pueden desarrollarse los niveles previstos de tracción, alargamiento, desgarro y resistencia a esfuerzos repetidos.
- Dureza y módulo. El curado contribuye a definir la resistencia a la penetración y la rigidez del compuesto, dentro de los límites de la formulación.
- Estabilidad dimensional. El material deja de fluir como el compuesto crudo y mantiene mejor su forma durante el uso.
- Comportamiento en compresión. La formulación y el sistema de curado influyen en la deformación remanente, un aspecto esencial en juntas y apoyos.
- Resistencia al calor y al envejecimiento. Puede mejorar con respecto al material sin curar, aunque el nivel alcanzable depende de la familia de elastómero y del tipo de enlace.
La vulcanización no corrige una selección de material incorrecta
Vulcanizar correctamente no convierte cualquier caucho en apto para cualquier entorno. La resistencia a aceites, combustibles, vapor, ozono, intemperie o temperaturas extremas depende en primer lugar de la familia de elastómero y de su formulación. El proceso permite desarrollar las propiedades previstas, pero no elimina las limitaciones químicas inherentes al material.
Diferencias entre los sistemas de vulcanización
El vulcanizado del caucho puede realizarse mediante distintos sistemas. La elección determina la naturaleza de los enlaces, la cinética de proceso y parte del equilibrio entre elasticidad, fatiga, deformación remanente, resistencia térmica y envejecimiento.
| Sistemas más habituales | Ventajas y consideraciones |
|---|---|
| Azufre | Gran versatilidad y buenas prestaciones dinámicas. La relación azufre/acelerante permite formular sistemas convencionales, semieficientes o eficientes con distinto equilibrio entre fatiga, calor y deformación remanente. |
| Peróxidos | Forman principalmente enlaces carbono-carbono. Pueden favorecer la estabilidad térmica y un bajo compression set, pero exigen controlar subproductos, oxígeno, compatibilidad de aditivos y condiciones de proceso. |
Caucho natural vulcanizado
El caucho natural vulcanizado destaca por su elasticidad, resistencia a la fatiga y buenas prestaciones dinámicas. Habitualmente se cura mediante sistemas basados en azufre. No obstante, sigue teniendo limitaciones propias frente al ozono, la intemperie, determinados aceites y las temperaturas elevadas; por eso debe seleccionarse únicamente cuando el entorno de servicio sea compatible.
Qué ocurre cuando el curado no es adecuado
Un mismo compuesto puede presentar comportamientos diferentes cuando las condiciones de curado no son las previstas. Algunas de las consecuencias más habituales son las siguientes.
| Situación | Posibles consecuencias |
|---|---|
| Curado insuficiente | Dureza o módulo bajos, superficie pegajosa, propiedades mecánicas insuficientes, deformación elevada y variabilidad. |
| Curado excesivo o sobrecurado | Pérdida de alargamiento, degradación, cambios de dureza, fragilización o reversión en determinados sistemas. |
| Vulcanización prematura o scorch | Pérdida de fluidez antes de llenar el molde, uniones frías, faltas de material y tensiones internas. |
| Temperatura no uniforme | Diferencias de propiedades entre zonas, centro infracurado o superficie sometida a un historial térmico excesivo. |
Usos del caucho vulcanizado en piezas técnicas
Los usos del caucho vulcanizado abarcan componentes que deben sellar, aislar, amortiguar, transmitir movimiento o proteger otros elementos. La misma denominación de producto puede esconder requisitos muy diferentes, por lo que cada aplicación necesita una combinación específica de elastómero, dureza, geometría y sistema de curado.
| Pieza o aplicación | Prestación principal que debe controlarse |
|---|---|
| Juntas, retenes y perfiles de sellado | Presión de contacto, compression set, compatibilidad química, temperatura y tolerancias. |
| Membranas, diafragmas y fuelles | Flexibilidad, fatiga, espesor uniforme, estanqueidad y respuesta a ciclos repetidos. |
| Topes, apoyos y elementos antivibración | Rigidez, amortiguación, carga, frecuencia, envejecimiento y estabilidad dimensional. |
| Rodillos y ruedas | Abrasión, generación de calor, adherencia, resistencia al desgarro y uniformidad. |
| Pasamuros, capuchones y protectores | Montaje, aislamiento, resistencia ambiental, geometría y dureza. |
| Piezas de caucho-metal | Adhesión al inserto, preparación superficial, contracción, tensiones y ciclo térmico. |
El control de la vulcanización en la fabricación de MOELSI
En la fabricación de una pieza técnica, material, utillaje y parámetros productivos forman un único sistema. MOELSI transforma mezclas diseñadas para alcanzar propiedades específicas y realiza la vulcanización en el utillaje de las máquinas de inyección, bajo condiciones adecuadas de presión y temperatura.
Durante el desarrollo se deben relacionar los requisitos de servicio con la familia de elastómero, la formulación, la geometría y el proceso de moldeo. En producción, el control del compuesto, la temperatura del molde, el tiempo de ciclo, la presión y las condiciones de desmoldeo contribuye a reducir variaciones y mantener la repetitividad entre lotes.
Del dato geométrico a la pieza real
La curva de curado ofrece una referencia fundamental, pero la validación debe completarse en el molde y con la pieza real. Una geometría gruesa, una cavidad compleja o un inserto metálico pueden modificar la transferencia de calor y el llenado. Por eso, definir el proceso exige combinar datos de material, experiencia de moldeo y controles sobre el producto acabado.
Preguntas frecuentes sobre la vulcanización del caucho
¿Qué es el caucho vulcanizado?
Es un compuesto de caucho cuyas cadenas poliméricas han sido reticuladas mediante un sistema de curado. La red resultante aporta estabilidad, elasticidad útil y las propiedades definidas por la formulación.
¿A qué temperatura se vulcaniza el caucho?
Depende del elastómero, la formulación, el sistema de curado y la geometría. En moldeo en caliente son habituales, de forma orientativa, temperaturas aproximadas de 140 a 200 °C, pero el ciclo debe validarse para cada compuesto y pieza.
¿La vulcanización siempre se realiza con azufre?
No. El azufre es muy común en caucho natural y otros elastómeros insaturados, pero también existen sistemas de peróxido, óxidos metálicos, resinas y otras químicas específicas.
¿Más tiempo de vulcanización significa mejores propiedades?
No. Un tiempo insuficiente puede dejar la pieza infracurada, mientras que un exceso puede causar sobrecurado, degradación o reversión según el material. Debe alcanzarse el grado de curado objetivo.
¿El caucho vulcanizado se puede volver a fundir?
En general, no se comporta como un termoplástico. La red química no se deshace simplemente al calentar y un exceso de temperatura puede degradar el material. Existen procesos de trituración, recuperación y desvulcanización, pero no equivalen a una fusión convencional.
La vulcanización adecuada empieza por seleccionar bien el material
En MOELSI fabricamos piezas de caucho y silicona a medida, relacionando la formulación, la geometría y los parámetros de proceso con las condiciones reales de servicio. Consulta las familias de elastómeros y los criterios que intervienen en la elección de materiales para piezas técnicas.

